多工位智造,紧固未来——冷镦异型件的高效生产之道
在现代工业制造领域,紧固件虽小,却承担着连接、固定与安全的关键使命。从汽车发动机到航空航天设备,从精密电子到重型机械,紧固件的品质直接决定了整机的可靠性与寿命。而在紧固件家族中,冷镦异型件以其复杂的几何形状、优越的机械性能和高效的材料利用率,成为高端制造不可或缺的一环。面对日益增长的市场需求与严苛的精度要求,多工位产品展示下的冷镦异型件生产线,正以其独特的工艺优势,重新定义紧固件加工的效率与品质边界。
冷镦工艺,全称为冷镦成形,是一种在室温下利用模具对金属线材施加高压,使其发生塑性变形而获得所需形状的先进制造技术。与传统的切削加工相比,冷镦几乎不产生废料,材料利用率可超过90%,同时通过冷作硬化效应显著提升产品的抗拉强度和疲劳寿命。当零件形状复杂、尺寸精度要求极高时,单工位冷镦机往往力不从心——模具寿命短、成形工序多、中间退火频繁,导致生产效率低下且品质波动大。
多工位冷镦机的出现,正是对这一痛点的针对性突破。所谓多工位,是指在一台设备上集成多个独立模腔,线材依次经过切断、预成形、精成形、冲孔、切边等多道工序,在一个连续循环内完成从原材料到成品的全部加工。以典型的五工位或六工位冷镦机为例,每一个工位承担特定的变形任务,金属在逐步成形中均匀流动,既避免了单次变形量过大导致的裂纹缺陷,又保证了复杂异型件(如阶梯轴、法兰螺母、空心定位销、异形螺栓)的尺寸一致性与表面光洁度。其核心优势体现在三个方面:其一,生产效率呈指数级提升,一台多工位设备每分钟可产出数百件精密异型件,远超传统加工方式;其二,制品精度高且稳定,由于采用同一基准、连续成形,累积误差被严格控制;其三,模具寿命大幅延长,因为每个工位仅承担恰当的变形量,应力分布更合理。
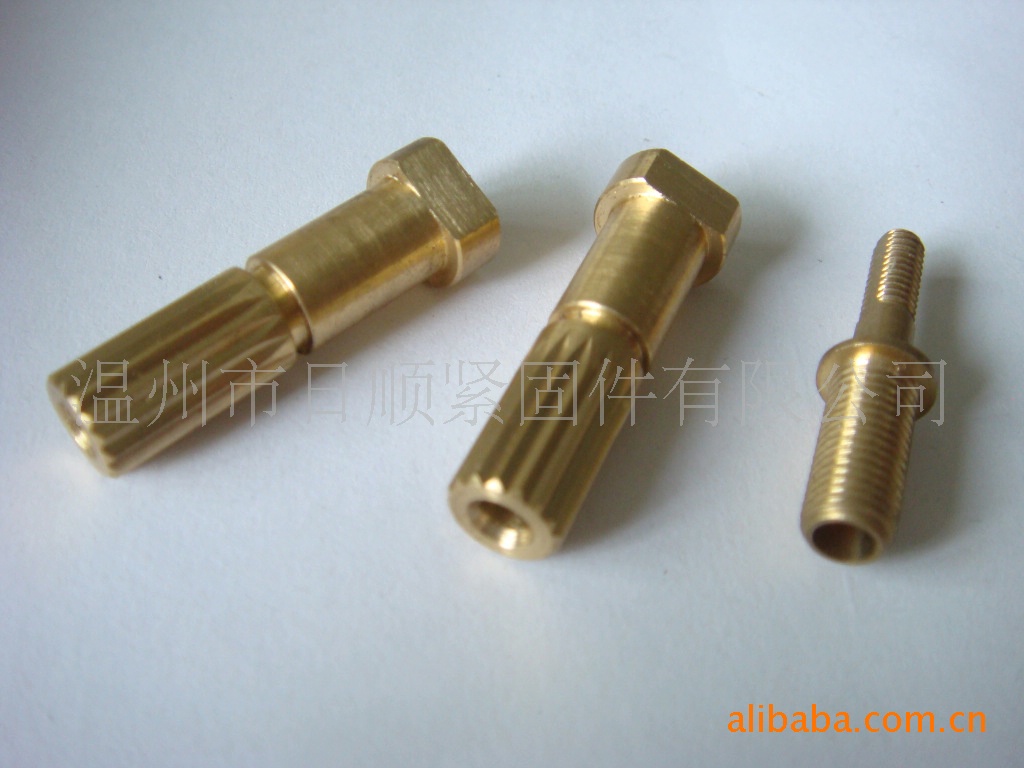
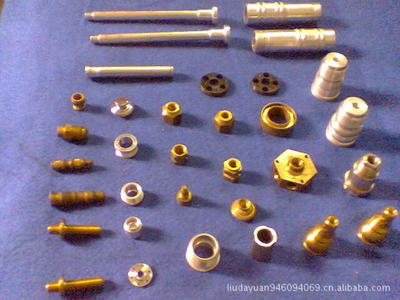
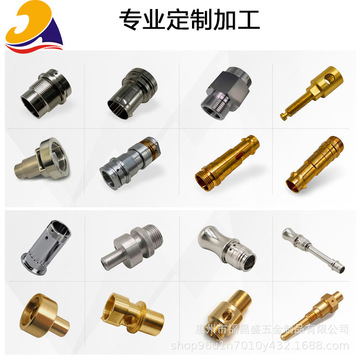
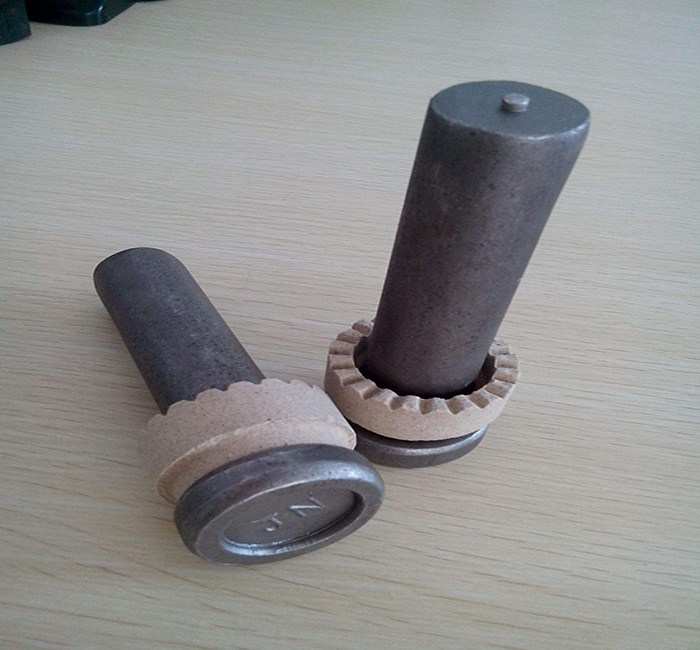
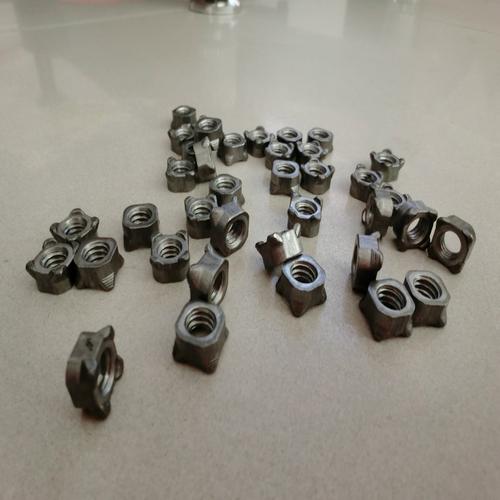
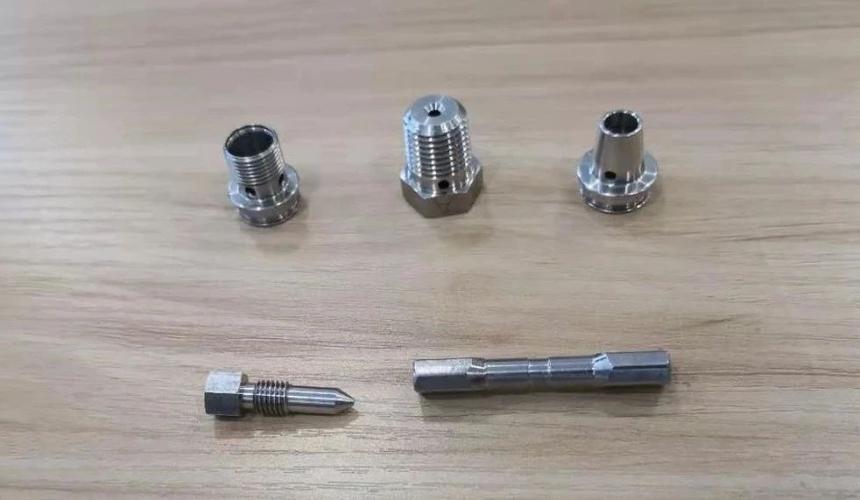
在真实的紧固件加工车间,多工位产品展示通常以动静结合的方式进行。静态展示区陈列着各类冷镦异型件样品,从M6至M24的各类螺母、螺栓、铆钉,到非标异形件如带导向端的焊接销、带法兰的嵌件、复杂台肩的轴类零件。每一件样品旁都附有工艺卡片,标明材料牌号(如SWRCH6A、SCM435、304不锈钢)、工位布置图与关键控制尺寸。动态展示则依托连线生产视频或实时看板,呈现一盘盘盘条经矫直、送料、多工位冷镦、搓丝/攻丝、热处理及表面处理(镀锌、达克罗、久美特)的全流程。最吸引目光的往往是冷镦主机:在透明的防护罩内,多个模具水平排列,粗壮的冲头伴随沉稳的“咚咚”节奏高速运动,一根根银亮的线材在几秒内翻滚跳跃,最终演变为形状精确的异型件,再沿滑道落入收集箱——整个过程行云流水,宛如工业交响曲。
企业推进多工位产品展示与冷镦异型件生产,最终要回归三个价值点。首先是降本增效:多工位工艺将多台单工位设备、多道退火工序整合为一体,节省了厂房面积、人力与能耗,单件成本可比切削加工降低30%至50%。其次是质量跃升:由于金属纤维连续流动,冷镦异型件的抗剪强度与耐冲击性能显著优于切削件,且批次稳定性好,适合汽车、高铁等对安全苛求的领域。第三是设计自由度拓展:多工位冷镦能实现传统工艺难以完成的复杂形状,如内六角、梅花槽、阶梯孔、复合斜面等,工程师不必为了制造可行性而牺牲零件的轻量化或功能一体化设计。
要驾驭多工位冷镦异型件的生产,也需要攻克一系列技术门槛。模具设计与制造是关键瓶颈——每一个工位的变形量分配、模腔入口角度、冲头圆角半径都需依托有限元模拟和反复试模来优化。材料的冷镦性能同样重要:低碳钢与低合金钢较易成形,而高强度钢、不锈钢或钛合金则需采用温镦或表面润滑处理。另外,多工位设备的维护与调试难度更高,因此对于旨在切入高端紧固件市场的企业而言,建立标准作业流程、培养高技能技师团队以及运用在线视觉检测与SPC持续监控,缺一不可。
总而言之,紧固件虽小,却折射出一个国家精密制造的水平。多工位冷镦技术将冷镦异型件加工的效率、精度与灵活性推向了新高度,使“多工位产品展示”不仅仅是设备参数的宣传,更是一种面向未来的智造理念。当高速、低耗、净成形的齿轮持续旋转,我们 Connecting 起的,不仅是每一个坚固的链接节点,也是中国制造由大到强、由强至精的务实路径。
最新产品